
导读:橡胶配方的难点在于“无机填料和有机橡胶天生不合”。白炭黑、陶土、氢氧化铝这些填料能提升性能,但它们的表面是亲水的,直接混进橡胶里只会团聚。硅烷偶联剂就是来解决这个矛盾的。
本文目录
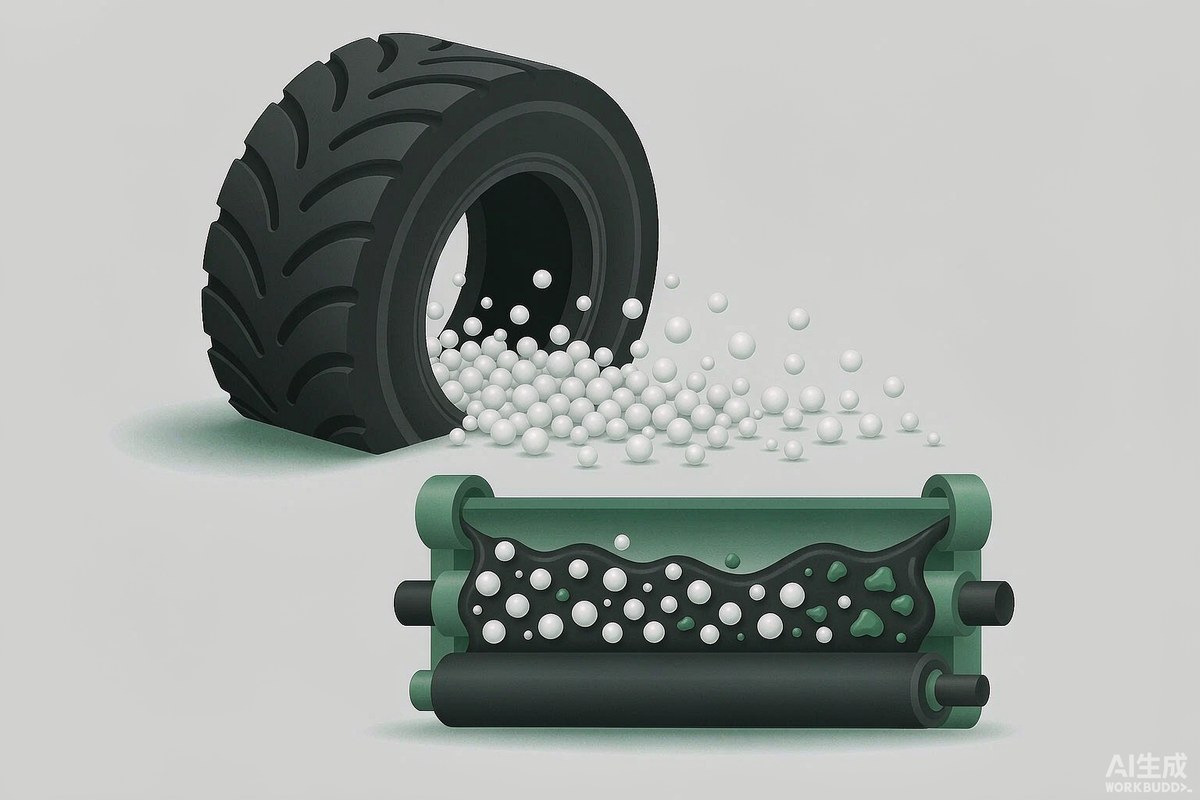
橡胶里的界面矛盾
橡胶(NR、SBR、BR、EPDM 等)是非极性或弱极性的,而无机填料表面富含羟基,是亲水极性的。
结果就是填料团聚、界面结合弱,硫化胶的强度、耐磨、动态疲劳都受影响。偶联剂的作用是把这个界面从物理吸附变成化学键合。
含硫硅烷:绿色轮胎的主角
在乘用车轮胎里,最常用的偶联剂是Si-69(TESPT),它是含硫的硅烷。它的多硫链能与橡胶双键发生硫化反应,硅醇端与白炭黑成键。
| 牌号 | 硫含量 | 特点 | 适用 |
|---|---|---|---|
| Si-69(TESPT) | 约 22% | 多硫,活性高 | 通用胎面胶 |
| Si-75(TESPD) | 约 14% | 二硫,焦烧更安全 | 低滚阻胎面 |
| KH-580(巯基型) | 单硫 | 反应温度低 | 低温混炼体系 |
| KH-550 | 无硫 | 氨基型 | 非硫黄硫化体系 |
绿色轮胎的核心指标是“魔鬼三角”:滚动阻力、抗湿滑、耐磨性三者互相牵制。含硫硅烷能同时改善这三项,这是它在轮胎行业不可替代的原因。
混炼工艺的关键参数
| 参数 | 推荐值 | 说明 |
|---|---|---|
| 混炼温度 | 145~155℃ | 低于 145 反应不足,高于 160 易焦烧 |
| 混炼时间 | 2~4 分钟 | 保证硅烷-填料反应完成 |
| 硅烷用量 | 白炭黑量的 6%~10% | 按白炭黑比表面积换算 |
| 加料顺序 | 白炭黑与硅烷同时加入 | 避免硅烷被油先包覆 |
| 分段混炼 | 常见两段或三段 | 控制温度与反应时间 |
温度是这个体系最敏感的变量。低于 145℃,硅烷与白炭黑反应不完全,硫化胶性能上不去;高于 160℃,多硫键会提前分解,造成焦烧与性能波动。所以要把排胶温度当成硬指标来管。
用量计算与效果判断
硅烷的理论用量与白炭黑比表面积成正比,常用经验公式是:硅烷用量 ≈ 白炭黑用量 × (比表面积 ÷ 常数) × 经验系数。实务中高分散白炭黑一般按 8%~10%,普通白炭黑按 6%~8%。
- 效果好的标志:门尼粘度下降、硫化速率正常、Payne 效应减弱;
- 用量不足:混炼困难、粘度高、硫化胶硬度与模量偏低;
- 用量过量:焦烧风险大、成本上升、可能出现喷霜;
- 验证方法:做硫化曲线与动态力学(DMA)对比最能说明问题。
最后一条经验:别只看拉伸强度。硅烷偶联剂的价值更多体现在动态疲劳与滚阻上,这些指标靠静态力学测试是看不出来的。有条件的话,用 DMA 看 60℃ 的 tanδ最能反映真实差异。
常见问题
橡胶为什么要加硅烷偶联剂?
因为无机填料(如白炭黑)表面亲水极性,而橡胶是非极性或弱极性的,两者天生不亲和,直接混炼会团聚、界面结合弱。硅烷偶联剂一端与填料表面羟基成键,另一端与橡胶反应,把物理吸附变成化学键合,从而提高强度、耐磨和动态疲劳性能。
绿色轮胎为什么用 Si-69?
因为 Si-69 是含硫硅烷,它的多硫链能与橡胶双键发生硫化反应,硅醇端又与白炭黑成键,形成完整的化学桥接。这样能同时改善滚动阻力、抗湿滑性和耐磨性,也就是业内说的“魔鬼三角”。若需更低滚阻,可改用 Si-75(二硫型)。
白炭黑混炼温度为什么重要?
因为硅烷与白炭黑的反应需要足够温度,低于 145℃ 反应不完全,性能上不去;但高于 160℃,含硫硅烷的多硫键会提前分解,造成焦烧和性能波动。所以 145~155℃ 是公认的窗口,排胶温度应作为硬指标控制。
延伸阅读
提升橡胶性能的秘密武器:硅烷偶联剂全面解析
硅烷偶联剂使用方法
硅烷偶联剂用量计算
不确定你的体系该用哪支硅烷?
把你的树脂体系、填料类型和工艺温度发给我们,技术团队会给出针对性的选型方案与用量参数,并提供样品与 TDS 供小试验证。销售与技术支持热线:020-82089162。
免责声明:本文内容基于行业公开资料与典型应用经验整理,仅供技术交流参考。文中涉及的工艺参数与应用建议均为典型参考值,实际效果受原材料、设备条件、工艺参数影响,正式使用前请进行小试验证,并严格遵守安全生产规程。产品规格以供应商最新 TDS / COA 为准。
文中牌号沿用行业通用命名,各厂家对应型号以最新产品目录为准。
 地址:广州市黄埔区红荔西路3号
 邮箱:epoxy@epoxysca.com
 传真:
