
导读:在橡胶体系里,KH-550 常被当作“粘合促进剂”使用。它既能改善白炭黑与橡胶的界面,又能提升橡胶与骨架材料(钢丝、织物)的粘合。本文梳理它的作用机制与配方要点。
本文目录
橡胶体系为什么需要氨基硅烷
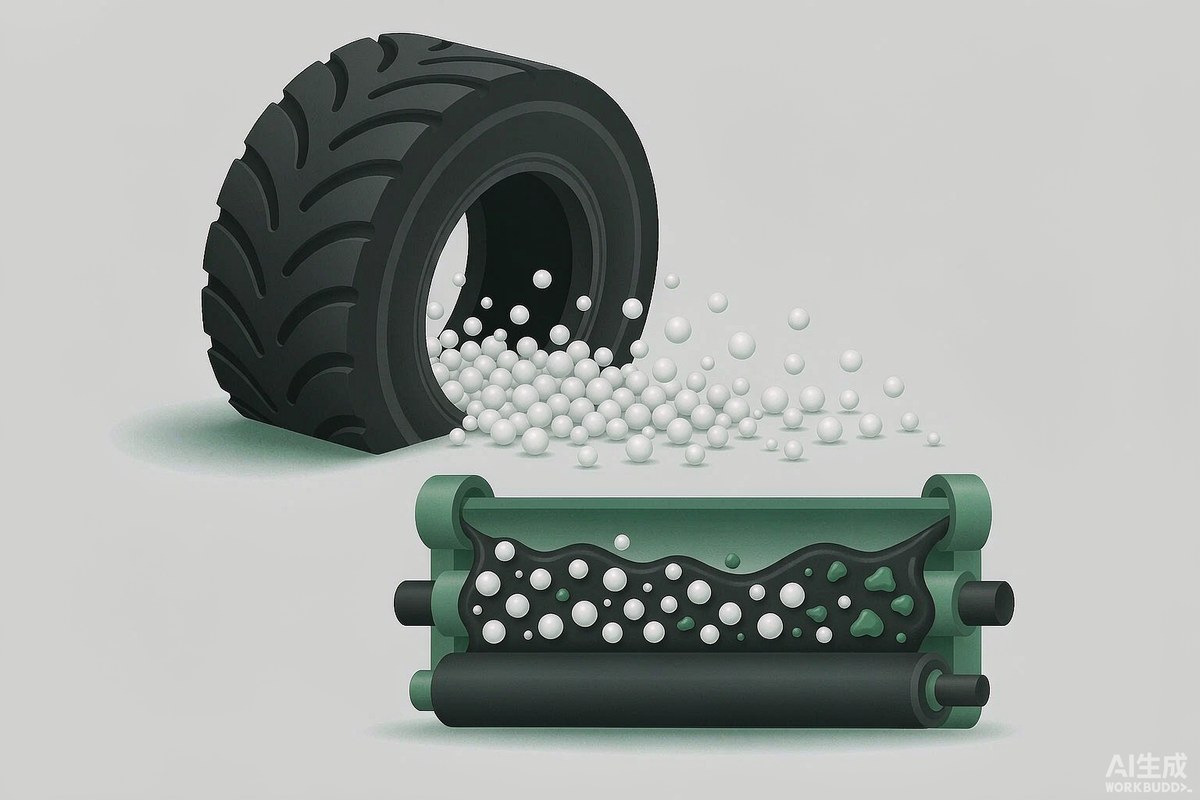
白炭黑表面富含硅羟基,极性很强,与非极性的橡胶相容性差,导致分散困难、门尼粘度高、硫化返原等问题。传统做法是用 Si-69 这类多硫化物硅烷,但 Si-69 需要较高混炼温度(145~155℃)才能完成硅烷化,对工艺要求苛刻。
KH-550 提供了一条更温和的路线:水解后的硅醇与白炭黑表面羟基缩合,氨基端则参与硫化体系反应或与橡胶基体形成极性相互作用,从而在较低温度下即能改善界面。
两个主要作用方向
| 作用方向 | 机理 | 受益性能 |
|---|---|---|
| 白炭黑-橡胶界面 | 硅醇与填料表面羟基缩合,氨基提供极性锚定 | 分散改善、滚动阻力降低 |
| 橡胶-骨架粘合 | 氨基与钢丝镀层/织物表面及树脂形成化学键 | 粘合强度、耐湿热老化 |
| 填料网络调控 | 抑制白炭黑絮凝,降低Payne效应 | 动态性能、生热降低 |
其中橡胶与骨架材料的粘合是 KH-550 相对 Si-69 最有优势的领域,尤其在钢丝带束层、帘布层胶料中复配间苯二酚-甲醛树脂体系时效果明显。
配方要点与用量
| 组分 | 推荐用量 | 说明 |
|---|---|---|
| KH-550(对填料) | 0.5%~1.5% | 白炭黑用量为基准 |
| KH-550(对橡胶) | 0.3%~1.0 phr | 兼顾粘合与加工性能 |
| 与 Si-69 复配 | 总硅烷 2~4 phr | Si-69 管填料,KH-550 管粘合 |
| 混炼排胶温度 | 120~145℃ | 低于 Si-69 体系,更易控制 |
与 Si-69 复配是常见做法:由 Si-69 承担主要的白炭黑硅烷化,KH-550 负责骨架粘合与界面极性补充,两者的混炼温度窗口可以统一在一个区间内。
工艺注意事项
- 分批加入:KH-550 宜在混炼中后段加入,避免长时间高温导致氨基氧化;
- 控制排胶温度:超过 150℃ 会加剧氨基分解与胶料焦烧;
- 水分管理:KH-550 需水解才活化,环境湿度低时可考虑配合少量水或改用预水解产品;
- 储存:桶装密封防潮,开桶后尽快用完,避免水解自聚。
效果验证
建议关注四项数据:① 门尼粘度与焦烧时间(反映加工安全性与分散);② 动态力学性能(0℃ 与 60℃ tanδ,对应湿抓地与滚动阻力);③ 钢丝抽出力或 H 抽出强度(反映骨架粘合);④ 湿热老化后粘合保留率。第 ④ 项最能区分界面是化学键合还是物理吸附。
常见问题
KH-550 能替代 Si-69 吗?
不能完全替代。Si-69 提供硫参与橡胶硫化交联,是白炭黑体系的常规选择;KH-550 不含硫,主要提供界面极性锚定与骨架粘合。两者更常复配使用,而非替换。
橡胶用 KH-550 掺多少合适?
常用 0.3~1.0 phr(每百份橡胶),或按填料质量的 0.5%~1.5% 计。过高会增加焦烧风险并影响硫化速度,建议做梯度小试。
为什么加了 KH-550 后焦烧变快?
氨基呈碱性,会加速部分硫化促进剂的分解,缩短焦烧时间。可通过下调促进剂用量、降低排胶温度或改用延迟性促进剂来平衡。
延伸阅读
硅烷偶联剂KH-550:高性能材料的关键解决方案
硅烷偶联剂Si69:提升橡胶性能的关键助剂
硅烷偶联剂选型指南:基础概念、七大类型、使用要点与推荐对照
不确定你的体系该用哪支硅烷?
把你的树脂体系、填料类型和工艺温度发给我们,技术团队会给出针对性的选型方案与用量参数,并提供样品与 TDS 供小试验证。销售与技术支持热线:020-82089162。
免责声明:本文内容基于行业公开资料与典型应用经验整理,仅供技术交流参考。文中涉及的工艺参数与应用建议均为典型参考值,实际效果受原材料、设备条件、工艺参数影响,正式使用前请进行小试验证,并严格遵守安全生产规程。产品规格以供应商最新 TDS / COA 为准。
文中牌号沿用行业通用命名,各厂家对应型号以最新产品目录为准。
 地址:广州市黄埔区红荔西路3号
 邮箱:epoxy@epoxysca.com
 传真:
