
应用领域
CASE新闻资讯
NEWS硅烷偶联剂在填料改性中采用预处理或在线添加,直接决定界面成键效率与最终力学性能。本文从水解缩合机理出发,对比两种工艺的反应动力学差异,并提供同类牌号选型对照,为高填充与热敏体系提供确切的工艺决策依据。
硅烷偶联剂的核心功能在于构建无机填料与有机树脂间的化学桥接。其反应分为水解、缩合与界面成键三个阶段。首先,硅烷分子中的烷氧基在水作用下转化为硅醇。此过程受pH值显著影响,酸性条件可加速水解并抑制自聚。
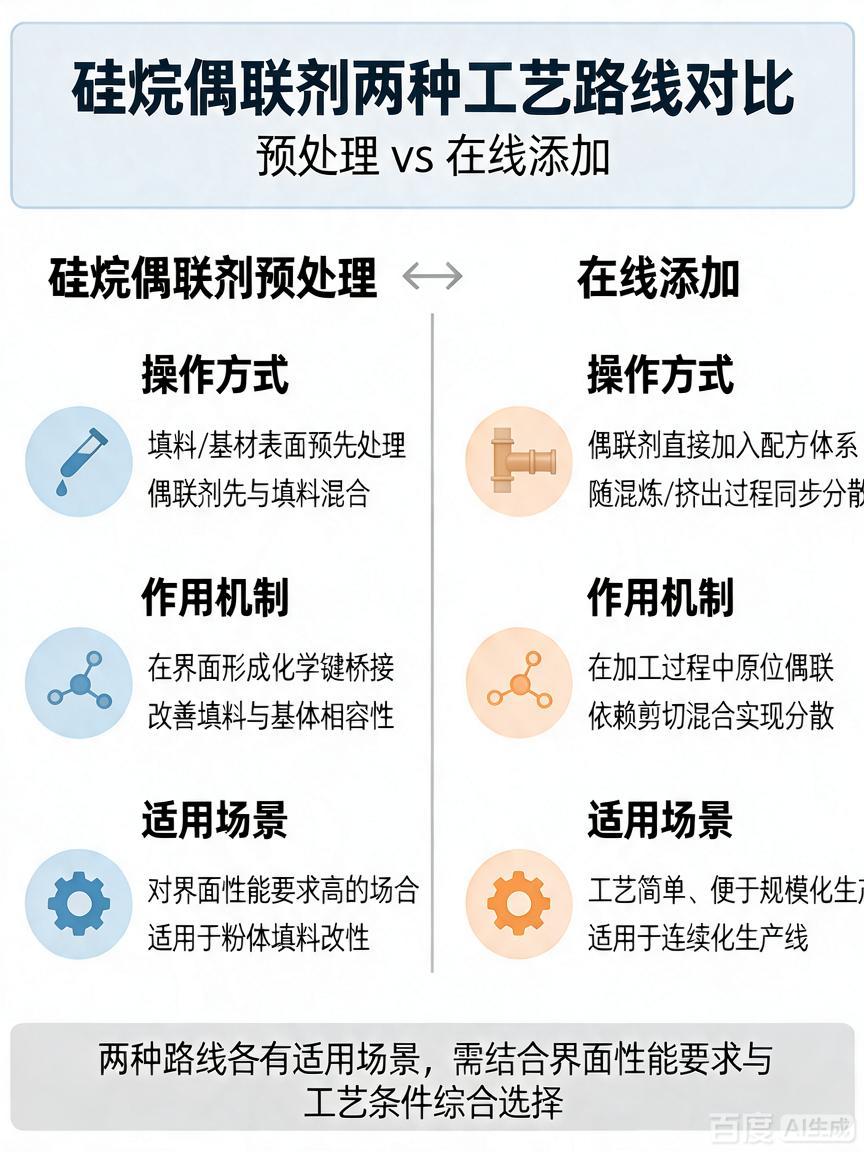
随后,硅醇基团之间发生脱水缩合,在填料表面形成网状硅氧烷界面层。该界面层的厚度与致密度取决于偶联剂浓度及熟化时间。最后,硅烷另一端的有机官能团在加工温度下与树脂大分子发生交联或接枝反应。预处理工艺通过液相环境使硅醇充分接触填料表面,成键均匀;而在线添加则依赖挤出机内的高剪切热,使偶联剂在熔融态下瞬间完成缩合与成键,反应速率快但均匀度受分散效果制约。
预处理指偶联剂先与填料在液相中反应,干燥后再混入树脂;在线添加则是偶联剂、填料与树脂在混炼设备中同步加入。预处理适用于碳酸钙、滑石粉等比表面积大的无机粉体;在线添加更适用于玻纤、晶须等连续或短切纤维,可避免纤维在液相处理中折断。按填料质量1%添加预处理粉体,可使高填充体系拉伸强度提升15%-20%。具体性能对比如下:
| 对比维度 | 预处理工艺 | 在线添加工艺 |
|---|---|---|
| 反应均匀度 | 较高(液相接触充分) | 中等(依赖剪切分散) |
| 设备要求 | 需增高速混合机 | 依赖挤出机液体注射模块 |
| 适用填料类型 | 碳酸钙/滑石粉等粉体 | 玻纤/晶须等连续或短切纤维 |
| 生产连续性 | 分步操作,周期长 | 单步完成,效率高 |
针对不同的树脂基体与填料类型,需选择匹配官能团的硅烷偶联剂。以下对比三种常用牌号的核心参数与选型差异:
| 牌号 | CAS 号 | 化学名 | 适用树脂基体 | 推荐添加量(占填料质量) |
|---|---|---|---|---|
| KH-550 | 919-30-2 | γ-氨丙基三乙氧基硅烷 | 环氧、酚醛、尼龙 | 0.5% - 1.5% |
| KH-560 | 3388-08-9 | γ-(2,3-环氧丙氧)丙基三甲氧基硅烷 | 环氧、聚酯、ABS | 0.5% - 1.0% |
| KH-570 | 2530-85-0 | γ-甲基丙烯酰氧基丙基三甲氧基硅烷 | 丙烯酸、PVC、聚苯乙烯 | 0.8% - 1.2% |
差异点说明:KH-550含氨基,碱性较强,适用于酸性填料及环氧树脂,但易使树脂变色;KH-560含环氧基,反应温和,与多种工程塑料相容性好,是玻纤增强体系的常规选择;KH-570含甲基丙烯酰氧基,主要用于热塑性丙烯酸树脂及PVC体系,能显著提升耐候性与抗冲击强度。选型时必须确保偶联剂官能团与树脂基体的反应活性相匹配。
预处理工艺需严格控制水解液参数。以KH-550为例,醇水质量比需控制在90:10至95:5之间,水分超过15%会导致硅烷自聚失效;水解液pH值需维持在4.0至5.0,pH大于6时水解速率过慢;熟化时间设定为15至30分钟,超过60分钟黏度会急剧上升。此工艺成立条件为填料添加量大于40%的无机填充体系,若填料吸油值过高则易引发团聚。
在线添加工艺需精准控制混炼温度与剪切速率。KH-560在玻纤增强尼龙中应用时,双螺杆挤出机温度需设定在230℃-250℃,用量为玻纤质量的0.5%-1.0%。该工艺适用于熔点大于200℃的工程塑料,且设备需具备液体注射功能。对于PVC等热敏树脂,高温会导致偶联剂提前交联失效,故不适用此工艺。
按填料重量计算。常规起始添加量为填料质量的0.5%-1.5%。按树脂计算会导致填料包覆不全或偶联剂过量自聚。
通常不减量,但需优化分散。建议将偶联剂稀释后通过计量泵均匀滴加,确保放大生产的分散效果与小试一致。
不能。发浑表明硅烷已过度自聚,生成不溶性硅氧烷低聚物,失去与填料表面的反应活性,必须重新配制。
先加偶联剂。需确保其先与填料表面接触反应,升温至80℃后再加分散剂,避免两者竞争吸附导致偶联效率下降。
无机粉体优先选湿法预处理,包覆更均匀;短切玻纤或热敏树脂体系选干法在线添加,避免水分残留和纤维折断。
测定粉体活化度,合格品应大于95%,且灼烧减量符合标称固含量。活化度低于90%说明未有效键合,加工时易析出。
电话
微信扫一扫

 地址:广州市黄埔区红荔西路3号
 邮箱:epoxy@epoxysca.com
 传真: